Forum für historischen Schiffsmodellbau und Geschichte
»
Umsetzung im Modellbau
»
Schnitzen und andere Herstellungsarten von Dekorelementen
»
3D Druck
»
Programmierung, Erfahrungsbereichte und Problemlösungen
»
Printer-Fails
Themen-Einstellungen 
 Thema drucken
Bereich wechseln
Willkommen
Bitte melden Sie sich rechts oben an oder loggen Sie sich mit Ihrem Nu...
Was verbirgt sich hinter dem historischen Schiffsmodellbau und Geschic...
Bausatzvorstellungen
Diskussionen und Fragen zur Baukastenauswahl
Galerie
Messen, Treffen, Stammtische...
Figurenmaler
Möbel
Schwermetall und Fliegendes
Dioramen
Reisen, Bauwerke, Architektur
Erinnerungen an verstorbene Forumsmitglieder und andere Modellbauhelden
Recherche
Wiki
Modellbauer Guide
Seeleute & Das Leben an Bord
Uniformen und Kleidung
Seeleute, Persönlichkeiten und Biografien
Quellensammlung: Bibliothek und allgemeine Recherche
Filme zu Nachbauten und Restaurierungen
Maritimes Wörterbuch
Recherche, Anmerkungen, Diskussionen
Romane, Erzählungen und Hörbücher
Interessante maritime Informationen aus Romanen zur Prüfung
Patrick O´Brian
Frank Adam
Cornwell, Bernhard
Beiträge von Karl Heinz Marquardt
Boote
Geschütze, Handfeuer- und Blankwaffen
Feuer- und Blankwaffen
Radschlosswaffen
Steinschlosswaffen
Perkusionswaffen
Schwerter
Rapiere
Degen
Säbel
Gräting, Treppen, Reling
Präsentationsarten: Ständer, Wasserplatten, Szenen, Dramaturgie
3D Druck
Drucker, Härtestationen und andere Geräte
Programmierung, Erfahrungsbereichte und Problemlösungen
Gemeinschaftsprojekte
Schnitzaktion Löwe
Vorbereitung
Lotsenschoner Phantom
Buddelschiffe
... oder wie kommt das Schiff in die Flasche?
Buddelschiffprojekte
Bauberichte
Bildergalerie
Schiffsprojekte
Hinweis: Viele weitere Projekte und Rechercheordner werden erst nach A...
Galerie
Piratenschiffe und Piratennachwuchs
Recherche
Bauberichte
Restaurationsprojekte, Mini-Projekte, sonstige Bauprojekte
Dioramen, Szenerien und andere Waltereien
Die ersten Iron Clads: Monitor, Virginia und Co
1250 v. Chr. Himmlische Fährbarke, Ägypten
Recherche
480 v.C. griechische Trireme
Recherche
Baubericht
300 v. Chr. griechische Holkas
Recherche
Baubericht
Galerie
100 nach Chr. Rekonstruktion einer römischen Corbita als Fahrmodell im...
Baubericht
ab ca. 900 Slawische Ladja
Baubericht
900 Das Gokstad-Schiff
Recherche
Bildergalerie
1060 - 1080 Skuldelev-Fund
Recherche
Bauberícht
Bildergalerie
ca. 13. Jh. Melusine, 'Kreuzfahrerschiff'
Baubericht
ca. 14. Jh. Koggen, Hanse
Recherche
Bauberichte
Galerie
1405 - 1430 See-Dschunke, China
Baubericht
ab 1450 Karavellen und Karacken
Baubericht
1462 Peter von Danzig - Dat grote Kraweel; vormals Peter de La Rochelle
Recherche
Baubericht
Galerie
1475 Große Karracke nach dem Kupferstich der Kraeck des Willem a Cruce
Recherche
Baubericht
Galerie
1492 Die Kolumbus-Schiffe, Spanien
Baubericht
1497 Portugiesische Nao Sao Gabriel, Flaggschiff von Vasco da Gama
Recherche
Baubericht
Galerie
ab 15 Jahrhundert Barque du Léman, Genfer See
Recherche
Modellbau
Galerie
1512 Mary Rose, England
Baubericht
1514 Henry Grace a Dieu / Great Harry , England , Zustand nach dem Umb...
Baubericht
1531 Lauertanne, Rheinschiffahrt
Baubericht
ab ca. 1540 spanische Galleonen, Spanische Armada 1588
Baubericht
ab ca. 1540 Galeeren, Galeassen, geruderte Galeonen
Baubericht
1559 Galeone Elisabeth Jonas, England
Recherche
Baubericht
Galerie
1561 Mars Schweden
Recherche
1565 Adler von Lübeck, Deutsche Hanse
Recherche
Baubericht
1570 Niederländischer Crompster
Baubericht
Recherche
Baubericht
Galerie
1577 Revenge, England
Baubericht
1577 Golden Hinde, England
Baubericht
1592 Vlieboote, Niederlande
Recherche
Baubericht
Galerie
1594 Barents Schiff
Baubericht
ab 1595 Fleuten, Niederlande und andere
Recherche
Baubericht
Galerie
1597 Roter Löwe, eine kurbrandenburgische Fregatte
Baubericht
Baubericht
um 1600 niederländische Buss
Recherche
Baubericht
Galerie
um 1600 Rekonstruktion dänisch/englisches Schiff
Rekonstruktion
ab 1600, Kaag, Niederlanden
Recherche
Baubericht
Galerie
ab 1600 Königliche Yachten
England
Frankreich
Kurfürstentum Brandenburg / Preussen
Niederlande
Schweden
1603-1868 Bezai-Schiff, Japan
Baubericht
1603 V.O.C. Tender Duyfken, Vereinigte Provinzen
Baubericht
1603 Geuneerde Provincien, VOC
Recherche
Baubericht
Galerie
1603 Peller Modell
Baubericht
1605 Susan Constant, England
Baubericht
1608 Halve Maen 1:40
Baubericht
ca. 1610 Countess of Kingsbridge, Typschiff englische Galeone nach Kirsch
Recherche
Baubericht
Galerie
1610 Royal Prince, England
Baubericht
1615 Uelvesbüller Wrack, Schmalschiff
Recherche
Baubericht
Galerie
1617 Lübecker Schiffsmodell
Recherche
Baubericht
Galerie
1620 Little James, Pinasse Amerika
Baubericht
1620 holländische Pinasse
Baubericht
1620 Handels-Galeone von 150ts, England
Baubericht
1620 Mayflower, England
Baubericht
1624 Papegojan, Niederlande
Baubericht
1626 Le Saint Louis, Frankreich
Recherche
Baubericht
Galerie
1628 Batavia, Niederlande
Baubericht
1628 Vasa, Schweden
Baubericht
1629 Äpplet, Schweden
Recherche
1632 Pinasse Dove, England
Recherche
Baubericht
Galerie
1636 La Couronne
Bauberichte
1637 Sovereign of the Seas, England
Baubericht
1638 Heemskerk, Niederlanden
Recherche
Baubericht
Galerie
Baubericht
1640 Englisches Handelschiff
Recherche
Baubericht
Galerie
1644 Wapen van Edam, Niederlande
Baubericht
1649 Prins Willem
Baubericht
1650 Ketsch Nonsuch, England
Recherche
Baubericht
Galerie
um 1650, holländische Fregatten
Recherche
Baubericht
Galerie
1650 - 1750 Piratenschiffe
Baubericht
1653 niederländisches 130-Fuß-Kriegsschiff
Baubericht
1654 Amarant (?), Großmodell Schweden
Baubericht
1654 Eendracht, Niederlande
Baubericht
1655 Naseby, Great Britain
Recherche
1659 Bodekull, schwedische Fregatte
Recherche
Baubericht
Galerie
1660 Rasande Mannen, Schweden
Recherche
1660 Royal Sovereign, England
Baubericht
1660 Hohenzollernmodell, Holländischer Zweidecker
Baubericht
1662 - Svärdet (Schwert), Schwedisches Regalship
Recherche
Galerie
1664 Royal Katherine, England
Baubericht
1664 Le Phenix, Frankreich
Baubericht
1665 De Zeven Provinciën, Niederlande
Baubericht
ca. 1665 Genter Modell, Niederlande
Recherche
1666 Postiljon, Niederlande
Baubericht
1667 Resolution
Baubericht
1668 Royal Louis
Recherche
1668 Kronan, Schweden
Recherche
1669 Wappen von Hamburg I, Deutsche Hanse
Baubericht
1670 Prince
Baubericht
1670 Soleil Royal, Frankreich
Baubericht
Bildergalerie
1670 HMS Neptune
Baubericht
1671 Pinasschiff nach Wintsen, Niederlande
Recherche
Baubericht
Galerie
1674 HMS Royal Oak
Bildergalerie
1674 Fregatte Berlin, Kurfürstentum Brandenburg
Baubericht
1678 Lenox, England
Recherche
Baubericht
Galerie
1678 Kurbrandenburgische Jacht, Große Jacht oder Goldene Jacht
Baubericht
1680 HMS York
Bauberichte
Bildergalerie
um 1680 russisches Grenzwachschiff
Baubericht
um 1680 Niederländischer Bojer
Baubericht
Galerie
1680-1740 Schebecken
Baubericht
1680 L'Ambitieux 1:60
Baubericht
1681 Friedrich Wilhelm zu Pferde
Baubericht
1683 Le Francois, Frankreich
Baubericht
1684 La Belle, Frankreich
Recherche
Baubericht
Galerie
1687 Saint Albans, England
Baubericht
Galerie
1690 Hamburger Convoyschiff
Recherche
1690 San Felipe, Spanien
Baubericht
ab 1690 französische Galeeren
Baubericht
1693 St. Philippe, Frankreich
Recherche
Baubericht
Galerie
1693 niederländische Pinasse
Recherche
Baubericht
Galerie
1694 Anna Maria, Fleute, Holland/Schweden
Baubericht
Ende 17 Jahrhundert William Rex, Niederlande
Recherche und Galerie
um 1700 Barque Longue, Frankreich
Baubericht
Galerie
Recherche
17.Jahrhundert Huker (Niederlande)
Baubericht
ab 17. Jahrhundert Walfänger
Baubericht
ab 1700 Fregatten Dänemark und Schweden
Recherche
Baubericht
Galerie
ab 1700 Saettia, Segler der italienische Westküste
Baubericht
ca. 1700 Handelsbrigg The Shabby Lady
Baubericht
1703 Shtandart, Russland
Recherche
Baubericht
Galerie
1711 Virginia- built Sloop, Amerika
Recherche
Baubericht
Galerie
1715 Royal George, England
Recherche
Baubericht
Galerie
1716 Pinco Genovese
Baubericht
1717 Valkenisse, Ostindienfahrer der niederländischen VOC
Recherche
Baubericht
Galerie
1719 HMS Royal William
Baubericht
um 1720, 60-Kanonen-Linienschiff, England
Baubericht
1720 englische Fregatte begonnen als HMS Greyhound
Baubericht
1720 Le Louis Quinze, Frankreich
Recherche
Bildergalerie
1722 Wappen von Hamburg III, Deutsche Hanse
Recherche
Baubericht
Galerie
1728 St. Gabriel, Berings Schiff, Russland
Recherche
Baubericht
Galerie
1729, Le Fleuron, Frankreich
Baubericht
1730 Le Mercure 1:48
Baubericht
1736 Gukor, Russland
Recherche
Baubericht
Galerie
1737 HMS Victory
Recherche
Bildergalerie
1738 Dauphin Royal, Frankreich
Recherche
Baubericht
Galerie
1742 Tre Kroner, Dänemark
Recherche
Baubericht
Galerie
1742 Medway Longboat, England
Recherche
Baubericht
Galerie
1742 H.M. Bomb Vessel Granado, England
Baubericht
1744 HMS Invincible, ex L´Invincible.
Recherche
1744 - La Renommée, Frankreich
Recherche
Baubericht
Galerie
1744-1747 L´Amarante, La Palme, L´Anémone, französische Corvetten
Recherche
Baubericht
Galerie
1744 La Panthère, Frankreich
Baubericht
1745 Götheborg, Schweden
Baubericht
1745 HMS Mediator
Baubericht
1745 Französisches 74 Kanonen Schiff Monarque
Baubericht
1746 HMS Salisbury Planbau 1:48
Baubericht
1746 Statenjacht Utrecht
Baubericht
1747 L´Amarante, Frankreich
Recherche
Baubericht
Galerie
1747 Zacharias & Elizabeth, russisches 100 Kanonenschiff
Recherche
Baubericht
Galerie
ab 1750 Kanonenschaluppen
Recherche
Baubericht
Bildergalerie
1750 Le Requin
Baubericht
um 1750 bis 1800 kleinere Fregatten, Briggs und andere Schiffe
Baubericht
Galerie
1752 - La Salamandre, Frankreich
Recherche
Baubericht
Galerie
1752 HMS Wolf
Baubericht
1756 Le Glorieux - Frankreich
Recherche
Baubericht
Galerie
ab 1756 Schärenflotte Schweden
Bauberichte
1756 HMS Royal George
Baubericht
1759 S. Caterina, Pointu Méditerranéen
Recherche
Baubericht
Galerie
1759 HMS Supply
Baubericht
1760 Avisojacht Camilla
Baubericht
1760 Postjacht nach Chapman
Baubericht
1760 Bellona-Klasse, England
Baubericht
1761 Arrogant-Class
Recherche
Bauberichte
Galerie
1762 Hardlooper Galiot nach F. H. af Chapman Tafel LX No.7
Baubericht
1762, Camilla, Avisojacht von af Chapman
Recherche
Baubericht
Galerie
ab 1763 HM Cutter
Baubericht
Bildergalerie1
1763 - 1775 Colonial Schooner, England / Vereinigte Staaten
Baubericht
1764 St. Albans, England
Recherche
Bauberichte
Galerie
1764 Topsegelschoner Chaleur
Recherche
Baubericht
Galerie
1765 Alihanka, 38-Kanonen Fregatte
Baubericht
1765 HMS Victory
Recherche
Literatur und Dokumentationen
Gemälde, Zeichnungen und Pläne
Personen Victory und Trafalgar
Baubericht
Bildergalerie
1765 Belle Poule, Frankreich
Baubericht
1765 USS Bonhomme Richard ex Duc de Duras
Baubericht
1765 San Juan Nepomuceno
Baubericht
1765, Artésien-Klasse, 64er, Frankreich
Bauberichte
1765, Norske Løve, dänisch-norwegischen Marine
Bauberichte
1766 - 1780 Swan Class
Baubericht
1766 La Bretagne, Frankreich
Recherche
Baubericht
Galerie
1766 Le Gros Ventre, Frankreich
Bauberichte
1767 Marbleheadschoner
Recherche
Baubericht
Galerie
1768 HM Bark Endeavour
ex Earl of Pembroke / Lord Sandwich
Baubericht
1768 Fregatte "Jupiter", Schweden
Baubericht
1768 Fregatte (Lustfahrzeug für Segel) nach F.H. af Chapman, Tafel XL...
Baubericht
1768 Chapman-Schoner nach Plantafel XLII No.4
Baubericht
1768 - Ostseepinke
Recherche
Baubericht
Galerie
1768 HMS Barfleur
Baubericht
ab 1768 Bermuda Sloop
Baubericht
1768 Postschiff mit Schalupp-Takelung nach Chapman
Recherche
Baubericht
Galerie
1768 Barke (Lustfahrzeug für Riemen) nach F.H. af Chapman, Tafel XLVII...
Baubericht
1769 Santissima Trinidad, Spanien
Baubericht
1769 Katt, Ostsee
Recherche
Baubericht
Galerie
1770 Norwegisches Kattschiff mit Kraiertakelung
Recherche
Baubericht
Galerie
1770 niederländischer Bilander
Recherche
Baubericht
Galerie
1770 türkische Saik
Recherche
Baubericht
Galerie
1771 Yacht Harlingen
Baubericht
1771 HMS Triton
Bildergalerie
1774 HMS Enterprize
Baubericht
1774 HMS Roebuck
Recherche
Baubericht
Galerie
1774 Holsteen, dänisches 60-Kanonen Linienschiff
Recherche
Baubericht
Galerie
1775 HMS Sphynx
Recherche
Baubericht
Bildergalerie
1776 Row Galley Washington, Vereinigte Staaten
Baubericht
1776 Le Courer-französischer Kanalkutter 1:96 Shipyard
Baubericht
1776 HMS Druid, 16-gun sloop
Recherche
Baubericht
Galerie
1776 Oliver Cromwell, Vereinigte Staaten
Baubericht
1777 Santa Leocadia - Spanische 34-Kanonen Fregatte
Recherche
Baubericht
Galerie
1778 HMS Cleopatra
Baubericht
1778 Confederacy, Continental Frigate
Baubericht
ab 1779 französische Marinekutter
Recherche
Bauberichte
Galerie
1779 HMS Pandora
Baubericht
1779 Hermione, Frankreich
Baubericht
1779, HMS Mercury
Baubericht
um 1780, 74-Kanonenschiff nach Boudriot, Frankreich
Recherche
Baubericht
Galerie
ab 1780 - französische Freibeuter und Kaperer
Recherche
Baubericht
Galerie
1780 Hoekerbuis (Heringsbüse), Niederlande
Recherche
Baubericht
Galerie
1780 HMS Ontario
Baubericht
1781 HMS Anson
Recherche
Baubericht
1781 HMS Agamemnon
Baubericht
1781 - 1793 - Hébé-Klasse, frégates de 18, Frankreich
Recherche
Baubericht
Galerie
1781, HMS Success
Baubericht
1782 Centaur-Klasse / Séduissant-Klasse, 74er, Frankreich
Recherche
Baubericht
Galerie
1782 - 1832 Téméraire-Klasse, 74er, Frankreich
Baubericht
1782, HMS Speedy
Bauberichte
1782 Sizilianische Martigana
Recherche
Baubericht
Galerie
1784 HMAV Bounty
ex Bethia
Baubericht
1785 Félicité‑Klasse
Recherche
Baubericht
Galerie
1785 Experiment, Hudson River Sloop
Baubericht
1787 HMS Vanguard
Baubericht
1787 Le Rochefort, französische Hafenyacht
Recherche
Baubericht
Galerie
1787 Phoenix, Russland
Bauberichte
1788 Polotsk, Russischer Schooner
Baubericht
1788 Océan-Klasse, Frankreich
Baubericht
ab 1789 Baltimore Clipper und andere Klippervorläufer
Baubericht
1789 "Friedrich Wilhelm der 2te", Preußen
Baubericht
1790 HMS Boyne
Baubericht
1790 HMS Queen Charlotte
Baubericht
1790 HMC Pollox
Baubericht
1790 HMS Leopard
Baubericht
1790 HM Cutter Trial
Recherche
Baubericht
Galerie
1792 Sloop Union, Amerika
Recherche
Baubericht
Galerie
1793 französische Korvette Jean Bart Maßstab 1:25 RC
Baubericht
1793 La Babete, Frankreich
Recherche
Baubericht
Galerie
1794, Artois-Klasse, England
Baubericht
Galerie
1794 HMS Unicorn
Baubericht
1794 HMS Indefatigable
Recherche
Baubericht
Galerie
1794 Montanes, Spanien
Recherche
Baubericht
Galerie
1796 HMS Surprise (1794 Unité, Frankreich)
Baubericht
1797 ab, USS United States, USS Constitution und USS President
Recherche übergreifend
1797 USS United States
Recherche
Baubericht
Galerie
1798 USS Constitution
Geschichtlicher Ablauf
Historische Dokumente
Sekundär- und moderne Literatur
Baubericht
Galerie
1800 USS President
Recherche
Baubericht
Galerie
1797 ab, USS Constellation, USS Congress und USS Chesapeake
Recherche übergreifend
1797 USS Constellation
Recherche
Baubericht
Galerie
1799 USS Congress
Recherche
Baubericht
Galerie
1800 USS Chesapeake
Recherche
Baubericht
Galerie
1797 HMS Naiad
Recherche
Baubericht
Galerie
1797 HMS Hunter
Baubericht
1797 Cruizer-Klasse, England
Baubericht
1797 Sloop Washington
Recherche
1799 USS Essex - 1814 HMS Essex
Baubericht
1799 USS Enterprise
Baubericht
ab 1800, Falkonet Leudo Vinaino, Baltikum
Recherche
Baubericht
Galerie
ab 1800 - 1950 Torf-Spitzmutte im Moor- und Fehnmuseum Elisabethfehn
Galerie
1800 Venezianische Galeotta
Baubericht
1801 Russisch-Schwedische Kanonenjolle in 1:72 Master Korabel
Baubericht
1801 HM Schooner Pickle
Baubericht
1802 Schoner für Port Jackson im Maßstab 1/35 als Fahrmodell
Baubericht
1803 HMS Euryalus
Baubericht
1803 USS Syren
Bauberichte
1804 Endymion, Brigg, Frankreich
Recherche
Baubericht
Galerie
1805 Billy Boy, englischer Küstensegler
Recherche
Baubericht
Galerie
1806 HMS Mercure
Baubericht
Recherche
Baubericht
Galerie
1808 Liverpool Packet, Letter of Marque Topsegelschoner, USA, Spanien,...
Recherche
Baubericht
Galerie
1810 Giekewer, Deutschland
Recherche
Baubericht
Galerie
1810 Tartane, Frankreich
Baubericht
1812 Le Renard, Frankreich
Baubericht
1812 US-Revenue Cutter
Bauberichte
Galerie
1812 USS Niagara-ein Neubau anderer Art
Baubericht
1812 Lynx bzw HMS Musquedobet
Baubericht
1812 Bewaffneter Schoner Hamilton
Baubericht
ab 1814 österreichische Fregatten
Bauberichte
1816 Atholl Class Corvette
Recherche
Galerie
1816 französische Handelsbombarde
Baubericht
1817, Olimp, russische Brigg
Recherche
Baubericht
Galerie
1820 HMS Beagle
Baubericht
1823 La Toulonnaise, französicher Schoner
Baubericht
1823/1835 Französische Schoner "La Jacinthe" und "La Mutine"
Baubericht
1826 Pilot Boat Brothers, Frankreich / USA
Recherche
Baubericht
Galerie
1827 La Créole, Frankreich
Baubericht
1827 Bergantin - Goletta "8 de febrero", Argentinien
Recherche
Baubericht
Galerie
1828 HMS Speedy, England
Bauberichte
1829 Sphinx, Frankreich
Baubericht
1830 Schooner New Port 1:70 von HY Educational
Baubericht
1830 Sloup de cabotage de la Manche (Frachttragende Sloup vom Ärmelkanal)
Baubericht
1831 Enterprize, tasmanischer Handelsschoner
Recherche
Baubericht
Galerie
1832 Leith Smack, Großbritannien
Recherche
Baubericht
Galerie
1839 Bollinger Bagger
Recherche
1840 HMS Terror
Recherche
Baubericht
Galerie
1840 Albatros, USA
Baubericht
1843 SMS Amazone, Segelkorvette der preußischen Marine
Baubericht
1843 L'Orenoque
Baubericht
1846 HMS Sphynx
Recherche
Baubericht
Bildergalerie
1846 Pommersche Rahschlup
Recherche
Baubericht
Galerie
1850 Colibri
Bildergalerie
1850 Trekandini - Sakoleva, östliches Mittelmeer
Recherche
Baubericht
Galerie
Um 1850 bewaffnete Chinesische Seedschunke, Umbau zur Handelsdschunke,...
Baubericht
Galerie
1850 SMS Novara der K. u. K. Marine
Baubericht
1851 Flying Cloud, USA
Baubericht
1851 Danzig, Preußen
Baubericht
1851 Yacht America
Bildergalerie
1852 S.M.S GEFION, Fregatte der Königlich Preußischen Marine
Bauberichte
1852 Great Lakes Schoner Challenge
Baubericht
1852 HMS Rover
Recherche
1854 Mounts Bay Lugger "Mystery", Cornwall
Recherche
Baubericht
Galerie
1855 SMS Frauenlob, Preußen
Recherche
Baubericht
1856 SMS Thetis, Preußische Segelfregatte
Baubericht
1857 Flying Fish, Sealschooner, Amerika
Recherche
Bauberichte
Galerie
1857 Hosteinische Jacht
Baubericht
1860 HMS Warrior
Bauberichte
1860 Jylland, dänische Fregatte
Recherche
Baubericht
Galerie
1860 Kinsale Hooker
Recherche
Baubericht
Galerie
1861 Mary Celeste
Baubericht
1861 USS Kearsarge
Baubericht
1862 CSS Alabama
Baubericht
1863 Theone, Auswandererschiff Bark, Bremen
Recherche
Baubericht
Galerie
1863 Brigantine Aurora
Baubericht
1865 Sylph Auslegertrawler, Amerika
Recherche
Bauberichte
Galerie
1867 SMS Kronprinz d. Ä., Preußen
Baubericht
1867/68 Amerikanischer Lotsenschoner Phantom
Baubericht
1868 HMS Repulse
Baubericht
1868 Vanadis Gaffelschoner
Baubericht
1868 nordische Jagt Grönland
Recherche
Baubericht
Galerie
1869 Cutty Sark
Baubericht
1870 Schorpioen
Bauberichte
1870, ligurische Pareggia
Recherche
Baubericht
Galerie
1870 Dahabea, ein Passagierschiff auf dem Nil
Recherche
Baubericht
Galerie
1872 Admiral Tegetthoff, Österreich
Baubericht
1871 Kutter KL IV
Baubericht
1872 - Gjøa
Baubericht
1875 Pinky Schooner Dove
Baubericht
1875-1880 SM Korvetten der Bismarck-Klasse
Baubericht
Galerie
um 1880 Karl & Marie
Baubericht
1880 türkischer Küstensegler von Istanbul
Baubericht
ab 1880 Ewer, Deutschland
Bauberichte
Galerie
1882 sizilianische Schifazzo
Recherche
Baubericht
Galerie
1882 sizilianische Lautello
Baubericht
1884 Dampfyacht Loreley
Bildergalerie
1884 Adirondack Guildboat, USA
Recherche
Bauberichte
Galerie
1886 Schonerbrigg Friederike von Papenburg
Baubericht
1886 Fishing Schooner I. J. Merritt jr.
Baubericht
1887 Kutterjacht Meteor, Deutsches Reich
Recherche
Baubericht
Galerie
1889 Ostseegaleasse "Elise"
Baubericht
1890 San Francisco Bay Scow Schoner
Baubericht
1890 Brixham Trawler
Recherche
Baubericht
Galerie
1890 Ostfriesische Schaluppe
Recherche
Baubericht
Galerie
1890 Piran Braccera
Bauberichte
Galerie
1890 Skaphee, ein griechisches Schwammtaucherschiff
Baubericht
1893 Britannia, GB - britische Königsyacht
Bauberichte
1895 Feuerschiff Gedser Rev, dänisch Fyrskib XVII Gedser Rev
Recherche
Baubericht
Galerie
1895 Segellogger Vegesack BV 2
Bauberichte
1896 Lutece, bretonischer Lougre du Légué
Baubericht
ab 1900, Zuiderzee-Botter
Baubericht
um 1900 Lotsenschoner
Recherche
Baubericht
Galerie
um 1900 bretonische Fischerboote, Langoustiers und Thoniers
Bauberichte
Bildergalerie
1900 Mahone, türkischer Leichter
Recherche
Baubericht
Galerie
um 1900 Chekiang - Seedschunke
Baubericht
1900 Jachtschoner Meteor, Ostsee
Recherche
Baubericht
Galerie
1901 Amerikanisches Fischerboot
Baubericht
1901, RRS Discovery
Recherche
1902 Pilot Cutter Faith
Baubericht
1902 Catalina (NL)
Baubericht
1903 Flying P-Liner, „Die acht Schwestern“, Viermastbarken
Recherche
Baubericht
Bildergalerie
1903 Viermastbark Petschili 1:50
Baubericht
Bildergalerie
Recherche
Galerie
1905 Ligurischer Kutter
Recherche
Baubericht
Galerie
1909 Dorian Gray - Lotsenkutter, Frankreich
Recherche
Baubericht
Galerie
1910 Navicello "R. Lavoro", Viareggio
Recherche
Baubericht
Galerie
1911 Wash Smack "Nellie & Leslie", England Ostküste
Recherche
Baubericht
Galerie
1912 Zuiderzee-Botter
Baubericht
1923, Niobe, Deutschland
Recherche
1930 Schooner Yacht Zaca - Errol Flynns beloved Yacht
Baubericht
Galerie
1930 Biloxi Schooner "Miss Lou" als Fahrmodell
1931 Dagmar Aaen, dänischer Haikutter
Recherche
Baubericht
Galerie
1931 Amerigo Vespucci, Italien
Baubericht
1936 Sloup Rade de Brest, Frankreich
Recherche
Baubericht
Galerie
1938 Pirat, Deutschland
Recherche
Baubericht
Galerie
1940 Bragozzo da pesca - ital. Fischerboot
Baubericht
Galerie
1958 Gorch Fock
Baubericht
SMS Trinkstein, österreichische Glattdeckfregatte
Recherche
Baubericht
Arbeits- und Beiboote durch die Jahrhunderte
Bauberichte
Binnenschifffahrt
Recherche
Baubericht
Galerie
ab 1840 Fluss-Raddampfer
ab 1874 Schaufelraddampfer des Genfer Sees der Belle Epoque
Modellbau
Galerie
Schiffe ohne historisches Vorbild
Galerie
xxxxx
Baubericht
xxxxxx
Baubericht
xxxxx
Baubericht
 18.02.2024 23:03 (zuletzt bearbeitet: 18.02.2024 23:10)

Informationen anzeigen
|
Viele Drucke, viele Möglichkeiten dass was schiefgeht. Hier ein kleines Best of ...
... keine Angst, der will doch nur spielen ...
 Feinste Ätzteile für HMS Victory 1:100 http://www.dafinismus.de #dafinismus |
||||||||


 Antworten


Informationen anzeigen
|
Na ja, wir 'mögen' diese Systemversagen sicher nicht, aber wir schätzen, daß Daniel uns auf sie aufmerksam macht
Eberhard
----------------------------------------------    
|
||||||||

|
Informationen anzeigen
|
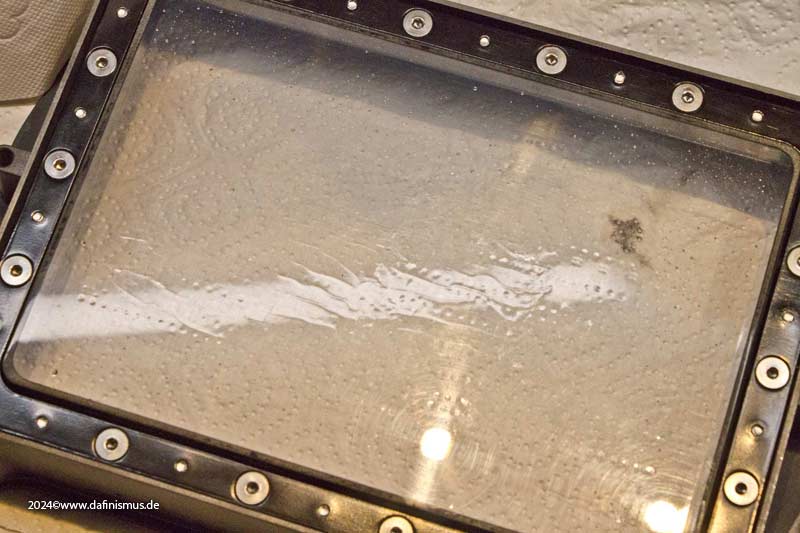
Glaube ich gar nicht mal, ich denke das ist alles schon gut so dimensioniert, es kommt bei meinen Teilen nicht viel zusätzliches Gewicht zur Buildplate selber dazu und auch strotzen alle Führungen mittlerweile vor Fett und Schmiere. Mein momentaner Hauptverdächtiger für die Aussetzer ist die Folie am Beckenboden. Wenn sich das Druckteil beim Hochziehen der Buildplate nicht von der Folie löst und diese anstelle mit hochzieht, dann könnte es so ein Schadensbild geben. Mir fiel nämlich auf, dass der Versatz nicht gleichmäßig ist, sondern einige Teile mehr betroffen sind als andere. Bei Fehler in der Führung müsste der Versatz gleichmäßig sein.
... keine Angst, der will doch nur spielen ...
Feinste Ätzteile für HMS Victory 1:100 http://www.dafinismus.de #dafinismus |
||||||||
|
Informationen anzeigen
|
Und eigentlich geht das Drucken doch ganz gut ...
... keine Angst, der will doch nur spielen ...
Feinste Ätzteile für HMS Victory 1:100 http://www.dafinismus.de #dafinismus |
||||||||

|
Informationen anzeigen
|
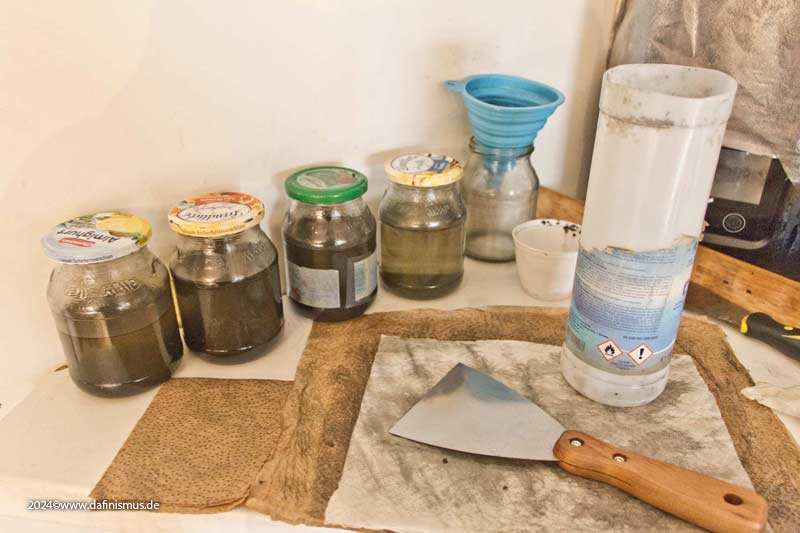
Zum Reinigen nehme ich Aceton, geht besser und stinkt nicht so wie Isopropanol. Ich habe zum Waschen das System der 4 Joghurtgläser mit absteigender Reinheit des Acetons. Glas 1 links die Vorwaschbrühe, Aceton, das schon tiefschwarz ist, da es häufig verwendet wurde. Danach kommen die beiden Hauptwaschgänge in fastschwarz und hellschwarz und rechts der Feinwaschgang in fast noch reinem Aceton. Wenn das Glas für den Reinwaschgang langsam dunkel wird, rutscht jedes Glas eine Stelle auf und die Vorwaschbrühe wird entsorgt und das entleerte Glas wird mit frischem Aceton zum Feinwaschgang :-)
... keine Angst, der will doch nur spielen ...
Feinste Ätzteile für HMS Victory 1:100 http://www.dafinismus.de #dafinismus |
||||||||
|
Informationen anzeigen
|
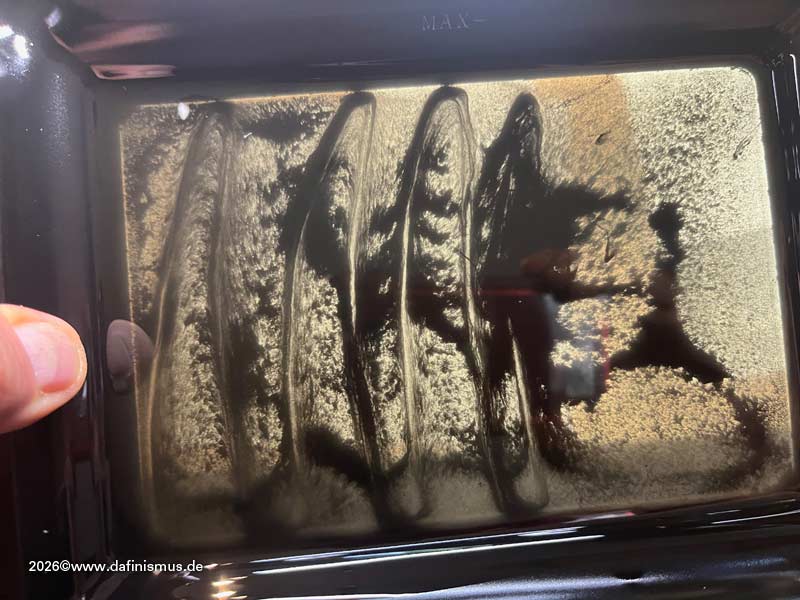
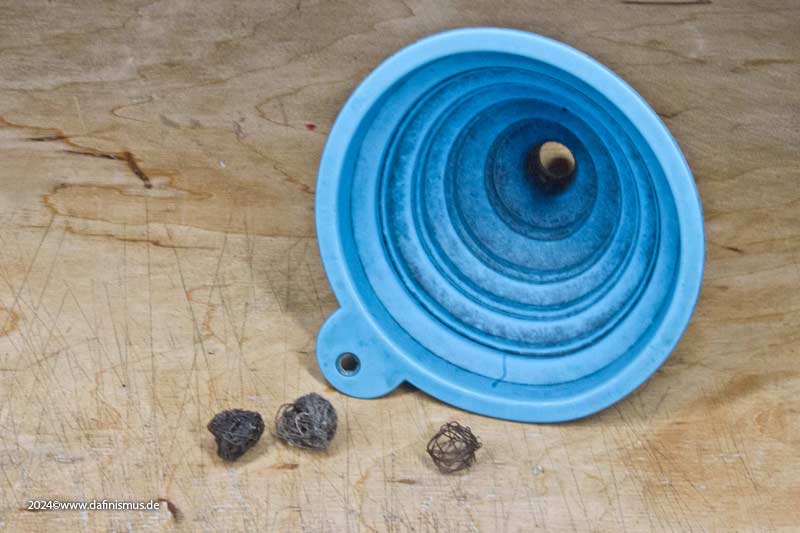
Und das Universum hat mal wieder einen neuen Trick erfunden, von dem es meinte, dass ich ihn noch nicht kennen würde.
... keine Angst, der will doch nur spielen ...
Feinste Ätzteile für HMS Victory 1:100 http://www.dafinismus.de #dafinismus |
||||||||